Нижний Новгород, улица Белинского, 100
Перед приездом звоните +7 931 105-63-33!
nizhniy@unionik.ru
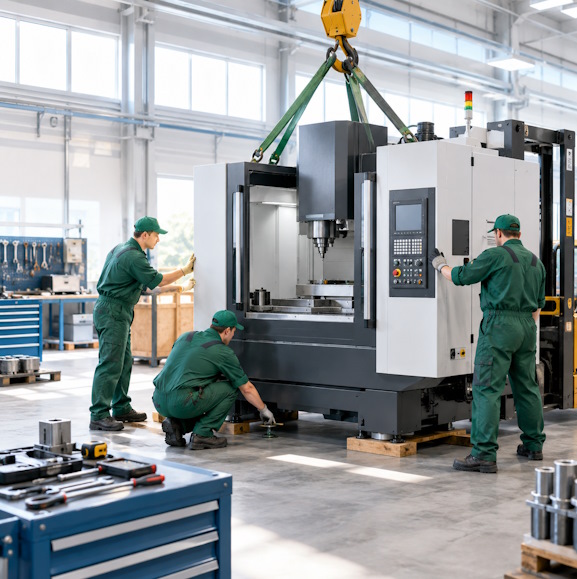
Станки под ключ: привезём, установим, настроим
+7 931 105-63-33
Пн1-Пт 09-18 Сб-Вс вых.
Заказать звонок
Меню
Рассчитайте стоимость онлайнВопросы?

Проверка точности станка после ремонта в Нижнем Новгороде

Проверка точности станка после ремонта в Нижнем Новгороде от 15632 руб. Контроль геометрии и позиционирования, протокол измерений и гарантия на работы.

12 лет на рынке

48 часов реакция сервиса

98% клиентов возвращаются повторно

Проверка точности станка после ремонта в Нижнем Новгороде

После ремонта важно подтвердить, что оборудование сохраняет требуемые параметры и готово к выпуску деталей. Компания ЮнионикРу проводит измерения и испытание станка после ремонта, чтобы выявить отклонения до запуска в серию. Контроль помогает оценить результат восстановительных работ, снизить риск брака и принять обоснованное решение о вводе оборудования в эксплуатацию. Компания работает с 2015 года, а опыт работы каждого специалиста составляет не менее 10 лет.

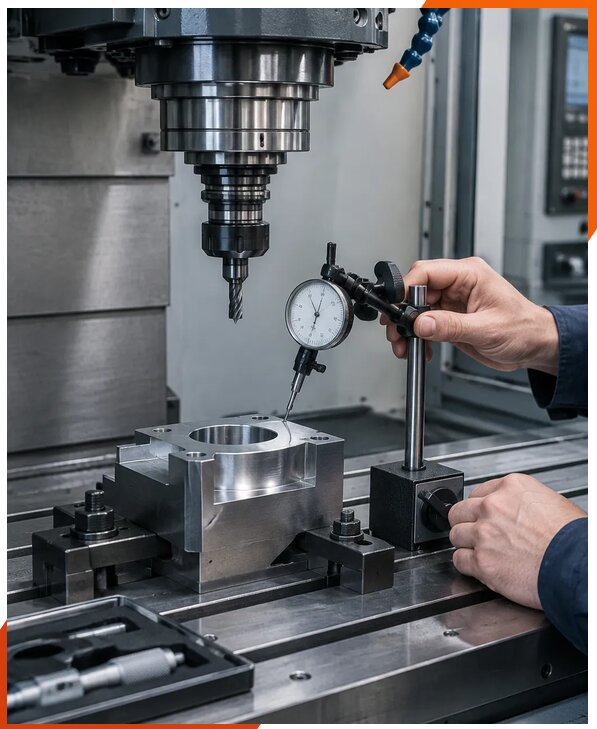
Объем проверки зависит от характера ремонта и задач производства. После замены узлов оцениваем связанные с ними параметры, после капитального восстановления выполняем комплексную диагностику оборудования. Проверка точности станка после ремонта включает анализ геометрии, перемещений и работы приводов. При необходимости проверяем шпиндель, системы ЧПУ, поворотные узлы и вспомогательные механизмы. До измерений уточняем условия эксплуатации, требования к точности и состав выполненных работ.

В программу могут входить:

  • проверка геометрии после ремонта, прямолинейности перемещений и перпендикулярности осей;
  • измерение точности после ремонта, люфта осей и повторяемости позиционирования;
  • проверка позиционирования после ремонта на отдельных координатах и по рабочей траектории;
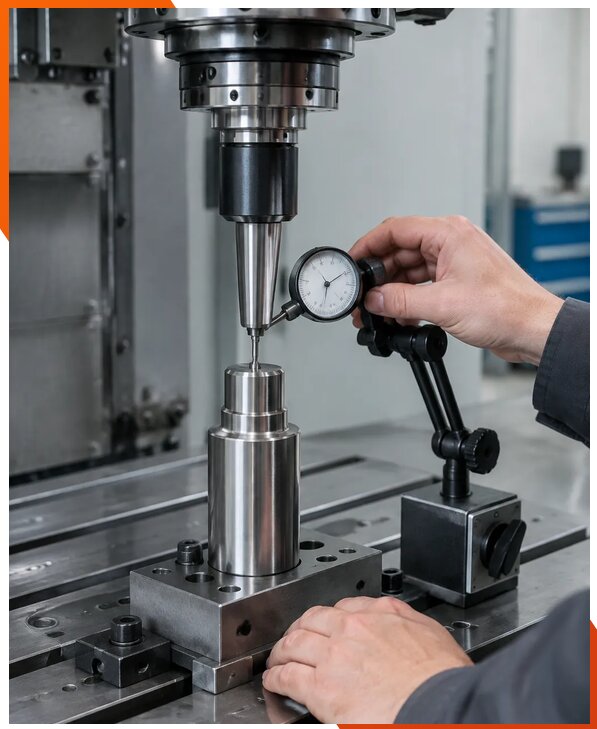
  • контроль биения шпинделя, его температуры и состояния подшипников;
  • проверка ШВП, калибровка поворотных столов и диагностика поворотных столов;
  • оценка круговой интерполяции с применением ballbar теста и измерений лазерным интерферометром;
  • вибродиагностика, измерение технического состояния и дефектовка станка при обнаружении неисправностей.

Испытания проводим с учетом типа оборудования, точности, заявленной производителем, и требований технологического процесса. Проверяем станок в безопасных режимах, фиксируем условия измерений и сопоставляем результаты с допустимыми значениями. Если контроль выявляет отклонения, определяем вероятные причины: ошибки настройки, износ направляющих, люфт приводов или некорректную компенсацию ЧПУ. Это помогает отличить последствия ремонта от ранее существовавших дефектов.

В Нижнем Новгороде организуем приемку станка после ремонта на площадке заказчика. Перед началом согласуем программу, доступ к оборудованию и необходимые режимы. Стоимость зависит от модели, объема измерений и сложности доступа; ориентир составляет от 15632 руб. При заказе услуги под ключ скидка от 10 процентов.

Проверка точности станка после ремонта от 15632 р. | ЮнионикРу

Результаты контроля и ввод оборудования в работу

По итогам проверки предоставляем данные измерений, описание выявленных отклонений и рекомендации по дальнейшим действиям. Заказчик получает понятную основу для приемки: какие параметры соответствуют норме, какие требуют корректировки и можно ли использовать станок в производственном цикле. Контроль точности станка после ремонта также помогает подтвердить качество наладки и установить исходные значения для последующего обслуживания.

При отклонениях специалисты могут выполнить регулировку и калибровку, проверить компенсации осей, состояние механических соединений и настройки приводов. После устранения замечаний проводим повторное измерение, чтобы подтвердить достигнутый результат. Проверка точности после капремонта может включать расширенную оценку точности станка и тестирование рабочих перемещений под нагрузкой. Конкретный состав испытаний определяем по документации оборудования и назначению станка.

Для объективной оценки обеспечиваем подходящие условия измерений: учитываем прогрев оборудования, чистоту базовых поверхностей, состояние инструмента и стабильность установки. Геометрическая точность оценивается не изолированно: сопоставляем ее с точностью позиционирования, повторяемостью и фактическим поведением станка. Такой подход позволяет обнаружить ошибки, которые не проявляются при простой проверке холостого хода, но влияют на обработку деталей.

Работаем с металлообрабатывающими и другими производственными станками, включая оборудование с ЧПУ. В зависимости от конструкции используем измерительные приборы и специализированные методы контроля. Результаты испытаний обсуждаем с ответственным представителем заказчика, поясняем ограничения и предлагаем последовательность устранения замечаний. Это упрощает приемку оборудования и помогает планировать его дальнейшую эксплуатацию без необоснованных простоев.

Чтобы согласовать проверку, подготовьте модель станка, описание ремонта и сведения о замеченных отклонениях. Мы уточним необходимую программу, сроки выезда и доступность измерений на вашем производстве. Позвоните по телефону +7 931 105-63-33 или приезжайте по адресу улица Белинского, 100. Мы работаем Пн1-Пт 09-18 Сб-Вс вых.. По вопросам вас проконсультирует Степан Федорович, также задайте вопрос Валерию и Степану. Информация актуальна в октябре 2026; условия и состав работ фиксируем до начала проверки.

Проверка точности станка после ремонта в Нижнем Новгороде
Контроль геометрической точности

В Нижнем Новгороде проверяем основные геометрические параметры станка после ремонта и выявляем отклонения, которые могут повлиять на качество обработки.

Проверка по нормативам

Специалисты компании ЮнионикРу проводят измерения с применением поверенного оборудования и сопоставляют результаты с требованиями производителя и технической документации.

Опытные специалисты

Опыт работы каждого нашего специалиста не менее 10 лет. Это помогает точно оценить состояние станка и корректно проверить работу его узлов после ремонта.

Проверка под нагрузкой

При необходимости проверяем станок в рабочих режимах, чтобы оценить точность и стабильность оборудования в условиях, близких к производственным.

Подробный отчет

Фиксируем результаты измерений и указываем выявленные отклонения. Вы получаете понятное заключение о точности станка и рекомендации по дальнейшей эксплуатации.

Понятная стоимость

Согласуем состав работ и стоимость до начала проверки. Цена услуги начинается от 15632, итоговая сумма зависит от типа станка и объема измерений.

Как мы работаем в октябре 2026 г.

01
Согласование проверки

Оставьте заявку по телефону +7 931 105-63-33. Менеджер Степан Федорович уточнит модель станка, характер выполненного ремонта и согласует удобное время проверки.

02
Подготовка станка

Специалисты компании ЮнионикРу проверят готовность оборудования к испытаниям, условия установки и состояние основных узлов. Работы проводим в Нижнем Новгороде.

03
Измерение точности

Проверим геометрическую точность станка и соответствие рабочих перемещений установленным параметрам. При необходимости проведем контроль с использованием измерительных приборов.

04
Пробный запуск и настройка

Выполним пробную обработку или тестовый прогон, оценим работу станка под нагрузкой и при необходимости скорректируем настройки. Результаты проверки передадим мастерам Валерию и Степану.

05
Отчет о проверке

Предоставим результаты измерений и рекомендации по дальнейшей эксплуатации оборудования. Проверку планируем завершить в октябре 2026 г. Мы работаем Пн1-Пт 09-18 Сб-Вс вых..

Не хотите считать?

Заказать звонок в Нижнем Новгороде

Тарифы и стоимость

icon
Базовый пакет

Проверка геометрической точности станка после ремонта в Нижнем Новгороде, оформление краткого заключения.

от 8337 руб.
Выбрать
В стоимость тарифа входит:
  • Проверка уровнем и индикатором
  • Контроль перемещений по одной оси
  • Проверка шпинделя
  • Письменное заключение
icon
Стандартный пакет

Комплексная проверка точности станка и основных узлов после ремонта в Нижнем Новгороде.

от 18758 руб.
Выбрать
В стоимость тарифа входит:
  • Проверка геометрии по осям
  • Контроль люфтов и перемещений
  • Проверка шпинделя и биения
  • Протокол измерений и рекомендации
icon
Расширенный пакет

Полная инструментальная проверка точности станка с ЧПУ после ремонта, включая тестовую обработку.

от 36470 руб.
Выбрать
В стоимость тарифа входит:
  • Проверка геометрии и точности позиционирования
  • Контроль шпинделя, люфтов и повторяемости
  • Тестовая обработка детали
  • Подробный протокол и рекомендации по настройке

Цены на проверку точности станка после ремонта в Нижнем Новгороде в октябре 2026 г.

Услуга
Ед. изм.
Цена
Проверка геометрической точности станка после ремонта в Нижнем Новгороде
станок
от 8858 руб.
Проверка точности позиционирования станка с ЧПУ
станок
от 7816 руб.
Проверка точности перемещения по одной оси
ось
от 3647 руб.
Проверка повторяемости позиционирования
ось
от 4168 руб.
Проверка перпендикулярности осей координат
пара осей
от 5732 руб.
Проверка прямолинейности направляющих
ось
от 5211 руб.
Проверка люфта ходовых винтов и передач
ось
от 4689 руб.
Проверка биения шпинделя после ремонта
шпиндель
от 4168 руб.
Проверка точности обработки контрольной детали
деталь
от 6774 руб.
Проверка точности измерительной системы станка
станок
от 5732 руб.
Комплексная проверка точности станка с ЧПУ
станок
от 15632 руб.
Составление протокола проверки точности станка
протокол
от 2605 руб.
Выезд специалиста для проверки точности станка в Нижнем Новгороде
выезд
от 5211 руб.

Портфолио

Модернизация линии металлообработки

Заменили три станка и запустили линию без единого простоя

3 станка

Заменены на новые в рамках одного проекта

0 доплат

Итоговая стоимость зафиксирована в договоре

1 смена

На обучение персонала, работе с новым оборудованием

+20%

К производительности по оценке самого клиента

Все проекты
Модернизация линии металлообработки
Отзыв для ЮнионикРу на Заменили три станка и запустили линию без единого простоя
Марина С.
Руководитель цеха металлообработки

Модернизировали старую линию через ЮнионикРу — заменили три станка сразу. Понравилась прозрачность: цену зафиксировали в договоре, доплат не было. Пусконаладка прошла быстро, персонал обучили за одну смену. Производительность выросла заметно.

Проверка точности станка после ремонта в Нижнем Новгороде. Вопросы

Что включает проверка точности станка после ремонта?
Проверка после ремонта подтверждает, что станок восстановлен не только до рабочего состояния, но и способен выполнять операции с требуемой точностью. Сервисный инженер сначала изучает сведения о выполненных работах, жалобы оператора, историю отказов и параметры обработки. Затем проверяет установку оборудования, состояние узлов и наличие условий, способных повлиять на результат: загрязнения, люфты, нагрев, вибрации или недостаточную смазку.
В состав работ могут входить проверка направляющих, проверка приводов, контроль геометрии и калибровка осей. На оборудовании с ЧПУ дополнительно выполняют диагностику сервосистемы, проверку энкодеров и проверку датчиков, анализируют ошибки системы ЧПУ и аварийные сообщения. Состав и глубину испытаний определяют по типу станка, характеру ремонта и требованиям к дальнейшей эксплуатации.
Измерения проводят поверенными или откалиброванными приборами, подходящими для конкретной задачи. При необходимости проверяют позиционирование и повторяемость перемещения, взаимное расположение осей, биение шпинделя, прямолинейность и перпендикулярность. Результаты сопоставляют с технической документацией и согласованными допусками, а не оценивают только по субъективным ощущениям оператора. По итогам оформляют измерительный протокол и техническое заключение с описанием проверенных узлов, полученных значений, обнаруженных отклонений и рекомендаций. Компания ЮнионикРу выполняет такую оценку с учетом конструкции станка и объема проведенного ремонта, чтобы заказчик понимал, какие режимы допустимы и требуется ли дополнительная настройка.
Как проверяют геометрию и точность перемещения осей?
Контроль геометрии начинают после проверки устойчивости установки станка, состояния фундамента или опор, креплений и температурного режима. Если оборудование не выведено в рабочее положение либо продолжает заметно нагреваться, результаты могут отличаться от фактических эксплуатационных показателей. Поэтому инженер фиксирует условия испытания, подготавливает измерительные поверхности и проверяет, что выбранный метод соответствует конструкции оборудования и требуемым допускам.
Для оценки линейных перемещений применяют подходящие средства измерения, в том числе лазерные системы, интерферометры, индикаторы и контрольные оправки. Проверяют точность позиционирования, повторяемость подхода к заданной координате, прямолинейность движения, перпендикулярность осей и возможные отклонения по всей рабочей зоне. Отдельно оценивают люфт и поведение механизма при смене направления движения. Проверка направляющих помогает выявить износ, неравномерность перемещения и участки, где геометрия могла измениться после ремонта.
При необходимости выполняют калибровку осей и настройку компенсации погрешностей. Компенсационные значения не должны маскировать механическую неисправность: сначала устанавливают причину отклонения, затем определяют, допустима ли программная коррекция. Измерения повторяют после настройки, а итоговые данные заносят в карту точности станка и измерительный протокол. Работы выполняют в Нижнем Новгороде и других населенных пунктах по согласованному графику. В документе указывают методику, фактические значения, допуски и вывод о возможности дальнейшей эксплуатации. Если обнаружены отклонения, заказчик получает перечень необходимых действий: регулировку, повторный ремонт, контроль креплений или дополнительную диагностику узла.
Как проверяют сервоприводы, энкодеры и систему ЧПУ после ремонта?
Проверка приводной и управляющей частей нужна, чтобы убедиться в согласованной работе механики, сервосистемы и программного управления. Сначала специалист считывает параметры и сообщения системы ЧПУ, изучает журнал отказов и выполняет анализ аварийных сообщений. Это позволяет сопоставить текущие симптомы с причиной неисправности и понять, связана ли проблема с приводом, датчиком обратной связи, кабельной линией, настройками или механическим сопротивлением оси.
Затем проводят диагностику сервосистемы: оценивают работу приводов при перемещении, стабильность удержания позиции, характер разгона и торможения, наличие вибрации и перегрузки. Проверка энкодеров включает оценку корректности обратной связи и соответствия фактического перемещения показаниям системы. Проверка датчиков помогает выявить некорректные сигналы, нарушения срабатывания концевых выключателей и нестабильность соединений. При обнаружении ошибок проверяют разъемы, кабели, параметры настройки и состояние механических узлов, чтобы не ограничиваться простым сбросом аварии.
Испытания проводят поэтапно: сначала на безопасных режимах и малой скорости, затем при расширении диапазона перемещений. При необходимости выполняют диагностику под нагрузкой, наблюдая за температурой, токами, реакцией приводов и повторяемостью позиционирования. Если для устранения отклонений требуется коррекция настроек, ее проводят с фиксацией исходных и измененных параметров. По завершении инженер указывает, какие ошибки устранены, какие проверки выполнены и сохранились ли ограничения. Такой порядок снижает риск повторного отказа и помогает подтвердить, что станок готов к производственной работе, а не только успешно запускается без нагрузки.
Зачем проверять станок под нагрузкой и изготавливать контрольную деталь?
Холостой запуск подтверждает базовую работоспособность оборудования, однако не всегда показывает, как узлы поведут себя при реальном резании. Поэтому после ремонта по согласованию проводят диагностику под нагрузкой: проверяют работу шпинделя и приводов в выбранных режимах, наблюдают за вибрациями, нагревом, шумом, стабильностью подачи и появлением аварийных сообщений. Нагрузку повышают постепенно, учитывая тип станка, материал заготовки, инструмент и ограничения, указанные производителем. Если при испытании выявляются признаки перегрузки или нестабильности, проверку прекращают и выясняют причину до продолжения работ.
Контрольная деталь позволяет оценить совокупный результат: точность перемещения осей, работу шпинделя, жесткость системы, влияние люфтов и качество настройки технологических параметров. Геометрию изготовленной детали измеряют подходящими средствами и сопоставляют с чертежом или согласованными допусками. При этом пробная обработка не заменяет измерения геометрии станка, а дополняет их практической проверкой в условиях, близких к производственным. Для корректной оценки заранее согласуют материал, программу, инструмент, режимы резания и критерии приемки.
По результатам фиксируют параметры испытания и измерения детали, отмечают выявленные отклонения и дают рекомендации по настройке или эксплуатации. В заключении отдельно указывают, проводилась ли проверка после столкновения, если ремонт был связан с ударом инструмента или заготовки: такое событие может повлиять на геометрию, шпиндель, направляющие и датчики. При необходимости выполняют повторный контроль после регулировки. Заказчик получает понятное основание для решения о запуске станка в серию, ограничении режимов или продолжении восстановительных работ.
Какие документы и рекомендации выдают по результатам проверки?
По завершении работ заказчик получает документальное подтверждение того, какие узлы и параметры были проверены. Измерительный протокол содержит сведения об оборудовании, составе испытаний, примененных средствах измерения, условиях проверки и фактических результатах. Для наглядности значения сопоставляют с допусками, указанными в документации или согласованных сторонами критериях. Если отдельные параметры невозможно проверить в текущих условиях, это отмечают отдельно, чтобы границы проведенной диагностики были понятны и не создавали ложного впечатления о полной приемке всех функций станка.
Техническое заключение включает оценку состояния оборудования после ремонта, перечень обнаруженных отклонений, вывод о возможности эксплуатации и рекомендации. В зависимости от результатов специалист может предложить повторную регулировку, дополнительную проверку приводов, замену изношенных элементов, настройку ЧПУ или контрольную обработку. При необходимости указывают ограничения по нагрузке и режимам, а также последовательность действий для достижения требуемой точности. Отдельно может быть дана оценка остаточного ресурса проверенных узлов, но она носит технический характер и основывается на доступных данных осмотра и измерений, а не является обещанием срока безотказной работы.
Стоимость проверки зависит от типа оборудования, числа осей, доступности узлов и требуемого объема испытаний; ориентировочная цена начинается от 15632 руб. При заказе услуги под ключ скидка от 10 процентов. Компания работает с 2015 года, с 2015 года по 2026 выполнено более 3347 заказов. Состав работ и критерии приемки согласуют до выезда. Отправьте запрос КП Степану Федоровичу. Телефон для связи: +7 931 105-63-33. Мы работаем Пн1-Пт 09-18 Сб-Вс вых..
Остались вопросы?

Напишите нам и мы ответим на все Ваши вопросы

Задать вопросВас интересует Проверка точности станка после ремонта в Нижнем Новгороде? задайте вопрос

Отправьте заявку

Или звоните:
+7 931 105-63-33

Что будет после отправки заявки?

  • Позвоним
  • Зададим уточняющие вопросы
  • Рассчитаем предварительную стоимость и сроки
  • Составим договор
  • Выполним работы